Çeneli kırıcı nasıl küçültür?
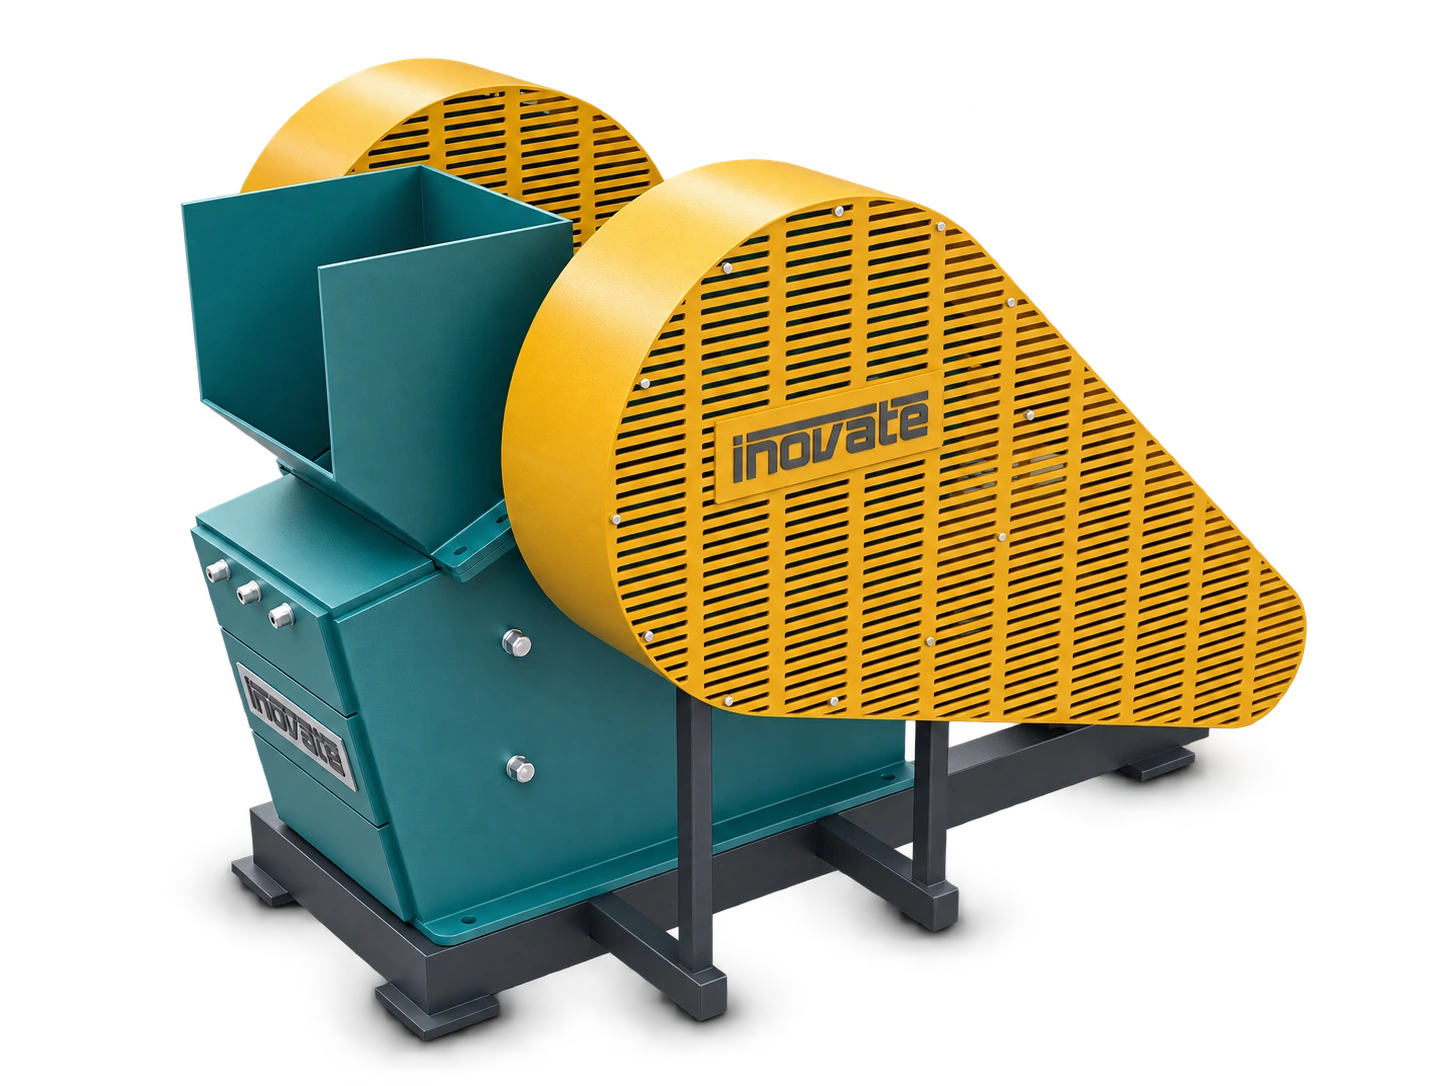
Çeneli kırıcı, malzemeyi sabit ve hareketli çene arasında sıkıştırarak kırar. Parçalar, çıkış açıklığından geçebilecek boyuta geldikçe aşağı ilerler. Bu nedenle seçimde girişteki en iri parça, istenen çıkış dağılımı ve malzemenin kırılma davranışı birlikte ele alınır.
Ağız açıklığı, izin verilen besleme boyutuyla aynı değildir
Ağız açıklığı kırma haznesinin giriş geometrisini tanımlar; fakat bu ölçü, aynı boyuttaki her parçanın güvenle beslenebileceği anlamına gelmez. Çene profili ve kalınlığı kullanılabilir alanı değiştirir. Parçanın uzun, yassı veya düzensiz olması da girişte köprüleşme riskini etkileyebilir.
Örneğin Metso, kendi Nordberg C Serisi uygulama rehberinde yaklaşık yüzde 80 ilişkisini kullanır. Bu oran İnovate için bir sınır veya bütün çeneli kırıcılar için evrensel kural değildir. Her projede seçilen makinenin üretici verisi ve gerçek çene geometrisi esas alınmalıdır.
Ortalama değil, en iri ve problemli parçayı kaydedin
“Besleme yaklaşık 250 mm” ifadesi tek başına yeterli değildir. En büyük parçayı, tipik tane dağılımını ve uzun-yassı parçaların bulunup bulunmadığını ayrı ayrı yazın.
Varsayımsal bir örnekte beslemenin çoğu 250 mm altında, seyrek gelen yassı parçalar ise 450 mm olabilir. Ortalama değer küçük görünse de bu 450 mm parçalar giriş seçimini, ön eleme ihtiyacını ve iri parça yönetimini etkiler. Bu örnek bir İnovate model kapasitesi değildir; ölçülmesi gereken saha bilgisini göstermek içindir.
CSS nedir, neden kapasiteyi etkiler?
CSS, hareketli çenenin sabit çeneye en fazla yaklaştığı andaki kapalı taraf açıklığıdır. Ayar küçüldükçe malzemenin hazneden geçiş koşulları ve ürün dağılımı değişir; kapasite, güç çekişi ve aşınma da etkilenebilir. Çıkış ürünü tek bir ölçüden oluşmaz: CSS, ürün dağılımını etkileyen ana parametrelerden biridir fakat tek başına kesin ürün boyutu garantisi değildir.
İzin verilen en küçük CSS, her makine ve çene profili için üretici talimatından doğrulanmalıdır. Daha ince ürün hedefi varsa bunun yalnızca ayarı daraltarak değil, sonraki kırma ve eleme aşamalarıyla birlikte değerlendirilmesi gerekir.
Malzeme özellikleri kapasiteyi nasıl değiştirir?
Aynı tane boyutundaki iki malzeme kırıcıda aynı davranmayabilir. Tane dağılımı, yığın yoğunluğu, nem, kil içeriği ve kırılabilirlik kapasiteyi etkileyen başlıca girdilerdir. Aşındırıcılık ve darbe yükleri ise çene profili ile aşınma malzemesi seçiminde önem taşır.
Bu nedenle “sert taş” gibi genel bir tanım yerine malzemenin adı, mevcut analizleri, nemli veya killi olup olmadığı ve değişkenliği paylaşılmalıdır. Sandvik de çene plakası seçimini kaya/cevher ve besleme özellikleriyle ilişkilendirir; tek bir profil bütün uygulamalara uygun değildir.
Besleyici ve ön eleme neden seçimin parçasıdır?
Kırıcının kapasitesi, malzemenin hazneye nasıl geldiğinden bağımsız değildir. Düzensiz ve tek tarafa yığılan besleme haznenin etkin kullanımını azaltabilir. Çıkış ayarından küçük ince malzemenin uygun bir ön eleme düzeniyle ayrılması, gereksiz temas ve aşınmayı azaltabilir.
Besleyicinin genişliği, kontrol edilebilir debisi ve iri parçayı güvenli biçimde aktarabilmesi kırıcıyla birlikte ele alınmalıdır. Buradaki amaç operatöre çalışma talimatı vermek değil, proje aşamasında kırıcı ile besleme ekipmanını aynı sistem olarak değerlendirmektir.
Hedef ton/saat neden tek başına yeterli değildir?
Bir katalogdaki kapasite aralığı belirli besleme, malzeme ve ayar koşullarına bağlıdır. Gerçek hattın üretimi; besleyici, kırıcı, çıkış oluğu, bant konveyör, elek ve varsa ikincil kırıcı arasındaki en dar noktadan etkilenir. Birincil kırıcıyı büyütmek, aşağıdaki konveyör veya eleğin taşıyamadığı bir debiyi kullanılabilir üretime dönüştürmez.
Varsayımsal olarak kırıcı 120 ton/saat işleyebiliyor, fakat çıkış konveyörü veya elek 90 ton/saatle sınırlıysa hat hedefi 120 ton/saat kabul edilemez. Bunlar ürün performans değerleri değil, sistem darboğazını anlatan sayılardır. Hat yerleşimi ve sonraki ekipmanların yükü seçim sırasında kontrol edilmelidir.
Teklif öncesi kısa veri listesi
Malzeme adı ve doğrulanmış özellikleri; en iri parça ile tipik tane dağılımı; nem, kil ve ince malzeme durumu; hedeflenen saatlik debi; beklenen çıkış dağılımı; vardiya süresi; besleme yöntemi; kırıcıdan sonraki konveyör, elek ve diğer makineler; saha alanı ve yükseklik sınırlamaları birlikte paylaşılmalıdır.
Bilinmeyen değerleri tahmin ederek kesinleştirmek yerine “ölçülecek” diye işaretlemek daha sağlıklıdır. Temsili numune ve mevcut proses verileri, teknik ön değerlendirmeyi güçlendirir.
Güvenlik ve bu yazının sınırı
Sıkışmış malzemeye müdahale, temizlik ve bakım sırasında beklenmedik hareket veya depolanmış enerji ciddi yaralanmaya yol açabilir. Yalnızca yetkili personel; makine üreticisinin talimatlarına ve tesisin enerji izolasyonu/kilitleme prosedürlerine göre çalışmalıdır. Bu yazı bir işletme veya bakım talimatı değildir.
Burada İnovate için belirli ağız açıklığı, kapasite, motor gücü, ölçü, sertifika veya performans değeri beyan edilmez. Nihai seçim; malzeme, proses ve saha verilerinin teknik değerlendirmesinden sonra yapılmalıdır.
Kaynaklar
Kaynaklar yazının yayın tarihinde kontrol edildi. Genel teknik kaynaklardır; İnovate ürün özelliklerini belgelemez.
