Was bedeutet Homogenität?
Homogenität bedeutet, dass eine ausgewählte Komponente in getrennten Proben definierter Größe innerhalb einer akzeptierten Streuung vorliegt. Damit sind drei Fragen verbunden: Welche Komponente wird gemessen, wie groß ist die Probe und welches Akzeptanzkriterium gilt? Farbe und Oberfläche der Mischung beantworten diese Fragen nicht.
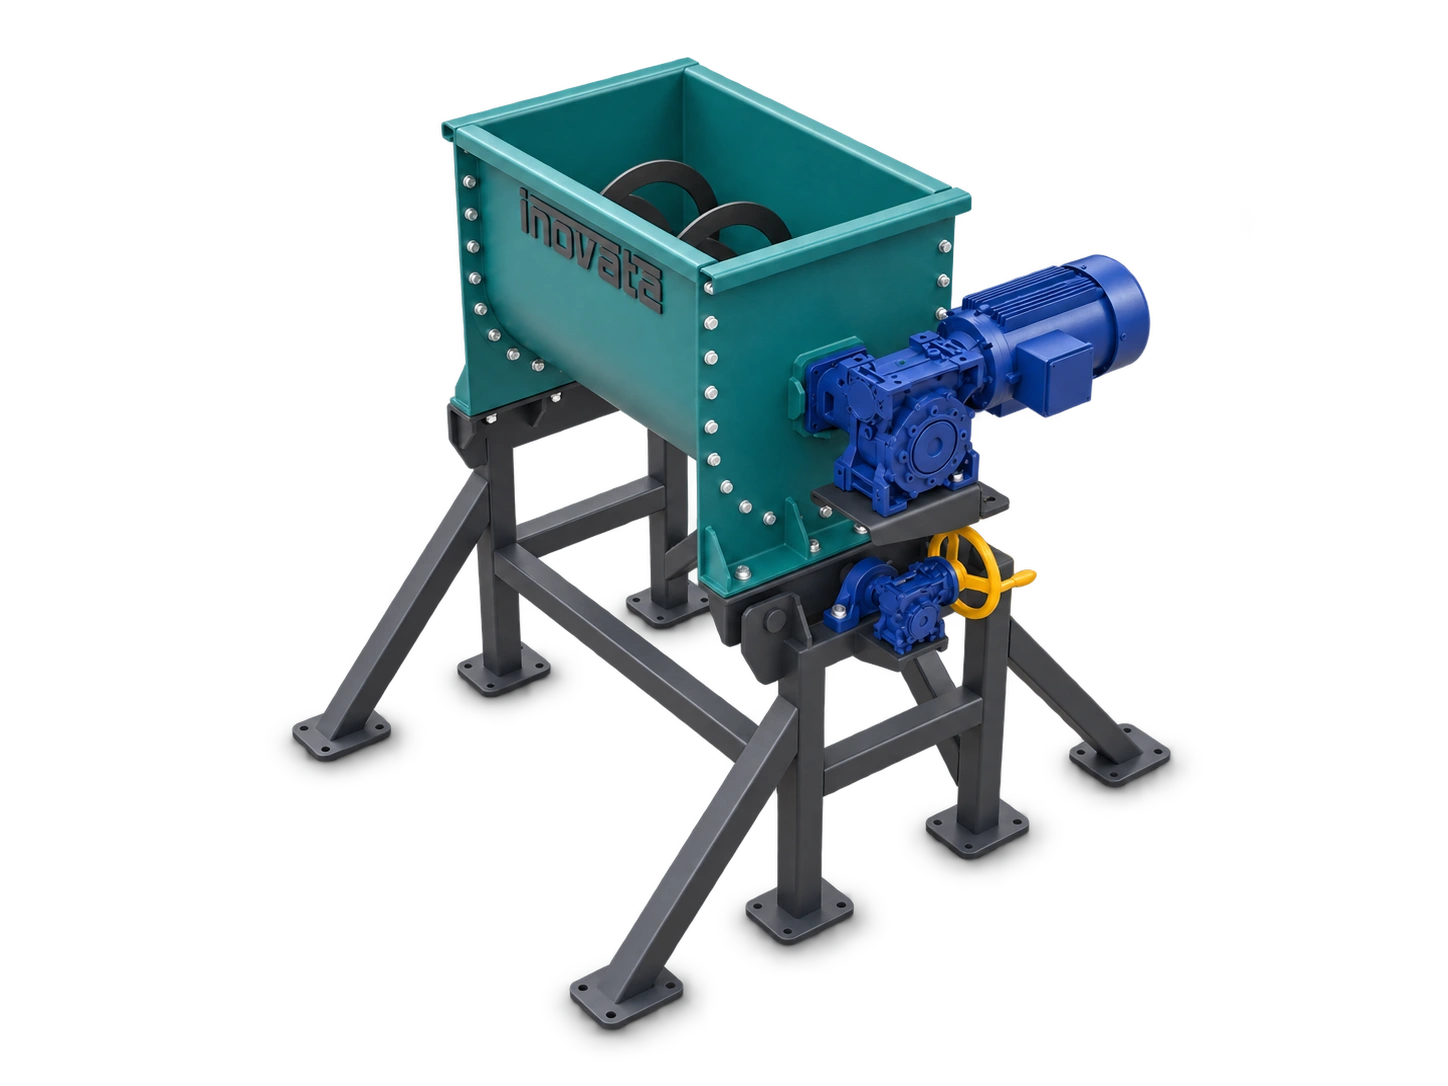
Innere und äußere Mischwendeln bewegen das Material im Bandmischer axial und radial. Dieses Arbeitsprinzip garantiert jedoch nicht für jede Rezeptur dasselbe Ergebnis. Partikelgröße, Schüttdichte, Form, Feuchte, Kohäsion und Anteile verändern die zu prüfenden Bedingungen.
Messkomponente und Prüfplan zuerst festlegen
Dokumentieren Sie vor dem Versuch Rezeptur, normale Chargengröße, Füllzustand, Zugabereihenfolge und vorgesehene Mischzeit. Wählen Sie eine Komponente oder einen geeigneten Tracer, der in sinnvoll niedriger Konzentration vorliegt, ausreichend genau messbar ist und im Prozess stabil bleibt. Stammt der Analyt aus mehreren Rohstoffen, muss sein Ausgangsanteil berücksichtigt werden.
Anzahl und Masse der Proben, Probenahmestelle, Zeitabstand, Analysemethode und Akzeptanzregel werden vor der Prüfung schriftlich definiert. ASABE und GMP+ systematisieren diesen Ansatz für Futtermittelprozesse. Für andere Branchen gelten deren Vorschriften, Qualitätssysteme und Produktrisiken. Dieser Beitrag ersetzt kein branchenspezifisches Validierungsprotokoll.
Probenahme: Unterschiede sichtbar machen
Sollen Unterschiede zwischen Proben gemessen werden, dürfen Proben verschiedener Stellen nicht in einem Gefäß vereinigt werden. Eine Sammelprobe kann lokale Abweichungen zu einem Mittelwert verschleiern. Nehmen Sie getrennte, gekennzeichnete Proben an definierten Stellen oder in regelmäßigen Abständen während der Entleerung. GMP+ fordert in seinem Futtermittel-Anwendungsbereich mindestens zehn Proben. Die passende Anzahl hängt jedoch von Charge, Methode und gewünschter Aussagesicherheit ab und ist keine allgemeine Branchenregel.
Auch die Probenahmestelle bestimmt die Aussage. Für die Bewertung nur des Mischers wird am Mischer oder Austrag beprobt. Soll die abgepackte Ware bestätigt werden, müssen Austrag und nachgeschaltete Förderung über Schnecke oder Band einbezogen werden, da Größen- und Dichteunterschiede eine erneute Entmischung ermöglichen. Die Probenmasse soll die Nutzungsskala abbilden: Zu große Proben können lokale Streuung verdecken, zu kleine die analytische Unsicherheit vergrößern.
Wie wird der CV berechnet?
Der Variationskoeffizient ist Standardabweichung geteilt durch Mittelwert: CV (%) = Standardabweichung / Mittelwert × 100. Beträgt der Mittelwert einer Komponente in getrennten Proben 1,00 % und die Standardabweichung 0,08 Prozentpunkte, ergibt sich ein CV von 8 %. Das ist nur ein Rechenbeispiel; 8 % ist hier kein Akzeptanzgrenzwert.
Innerhalb desselben Prüfplans zeigt ein niedrigerer CV enger beieinanderliegende Ergebnisse. Beeinflusst wird er aber von Konzentration, Probenzahl und -masse, Wiederholpräzision der Analyse und Probenahmestelle. Vergleichen Sie Werte aus unterschiedlichen Methoden nicht ohne Kontext. Der Grenzwert muss zu Branchenanforderung, Produktrisiko, Kundenvorgabe und validierter Analytik passen.
Mischzeit durch Versuche bestimmen
Übernehmen Sie keine einzelne Katalog- oder Internetangabe direkt für Ihre Rezeptur. Planen Sie eine Zeitreihe mit repräsentativen Rohstoffen, normalem Füllzustand und tatsächlicher Zugabereihenfolge. Mit derselben Methode zu verschiedenen Zeitpunkten gewonnene Ergebnisse zeigen, wann der CV ein stabiles Niveau erreicht. Prüfen Sie bei Bedarf die Wiederholbarkeit über mehrere Chargen.
Länger ist nicht immer besser: Empfindliche Partikel können beschädigt werden, Mischungen mit Größen- oder Dichteunterschieden können sich erneut entmischen und die Zykluszeit steigt ohne Nutzen. Betrachten Sie die kürzeste validierte Zeit zusammen mit Befüllen und Entleeren. Ändern sich Rezeptur, Rohstoffquelle, Füllgrad, Maschineneinstellung oder ein wesentlicher Anlagenteil, ist der Validierungsbedarf erneut zu bewerten.
Prozessdetails mit Einfluss auf das Ergebnis
Große Unterschiede bei Partikelgröße oder Dichte, sehr niedrig dosierte Bestandteile, Feuchte, Kohäsion oder elektrostatische Aufladung, Art der Flüssigkeitszugabe, Agglomerate und eine unkontrollierte Zugabereihenfolge können die Homogenität beeinflussen. Eine geeignete Vormischung kann geringe Anteile in manchen Rezepturen besser verteilen, muss aber ebenfalls durch Produktversuche bestätigt werden.
Maschinenseitig sind Arbeitsfüllbereich, Abstand zwischen Wendel und Trog, Verschleiß, Anbackungen und Austrag wichtig. Nachgeschaltet zählen Fallhöhe, Übergabestellen, Förderer und Lagerung. Ein schlechtes Ergebnis darf nicht automatisch nur mit längerer Mischzeit behandelt werden; prüfen Sie die gesamte Kette einschließlich möglicher Probenahme- und Analysefehler.
Checkliste für Anfrage und Projektbewertung
Nennen Sie Bestandteile und Anteile, minimale/normale/maximale Chargen, gemessene Schüttdichten, Partikelgrößenverteilungen und Feuchtezustand. Beschreiben Sie statt einer angenommenen Mischzeit den heutigen Zyklus, Zugabereihenfolge, Flüssigkeitszugabe, Reinigung und den Weg nach dem Mischer. Ergänzen Sie Messkomponente, Probenahmeplan und gegebenenfalls das Branchenkriterium.
Öffnen Sie zur Probenahme niemals einen laufenden Mischer und greifen Sie nicht hinein. Nutzen Sie konstruierte externe Probenahmestellen und das betriebliche Verfahren. Wenn Reinigung, Störungsbeseitigung oder Wartung Personen gefährlicher Energie aussetzt, sind Herstelleranweisungen sowie betriebliche Energieisolierungs- und Verriegelungsverfahren einzuhalten. Dieser Beitrag ist keine Betriebsanweisung.
Quellen
Die Quellen wurden am Veröffentlichungsdatum geprüft. Allgemeine technische Referenzen, keine Nachweise für İnovate-Produkteigenschaften.
- Kansas State University — Testing Mixer Performance (MF3393)
- ASABE — ANSI/ASAE S303.4, Test Procedure for Solids-Mixing Equipment for Animal Feeds
- GMP+ International — TS1.11 Control of residues & homogeneity
- ROSS — Four practical ways to optimize your batch ribbon blender’s efficiency
- OSHA — The control of hazardous energy (lockout/tagout), 1910.147
