Homojenlik ne demektir?
Homojenlik, seçilen bir bileşenin tanımlı büyüklükteki ayrı numunelerde kabul edilen değişkenlik içinde bulunmasıdır. Bu tanım üç önemli soruyu beraberinde getirir: Hangi bileşen ölçülüyor, numune ne kadar büyük ve kabul ölçütü nedir? Sadece karışımın rengine veya yüzeyine bakmak bu soruları yanıtlamaz.
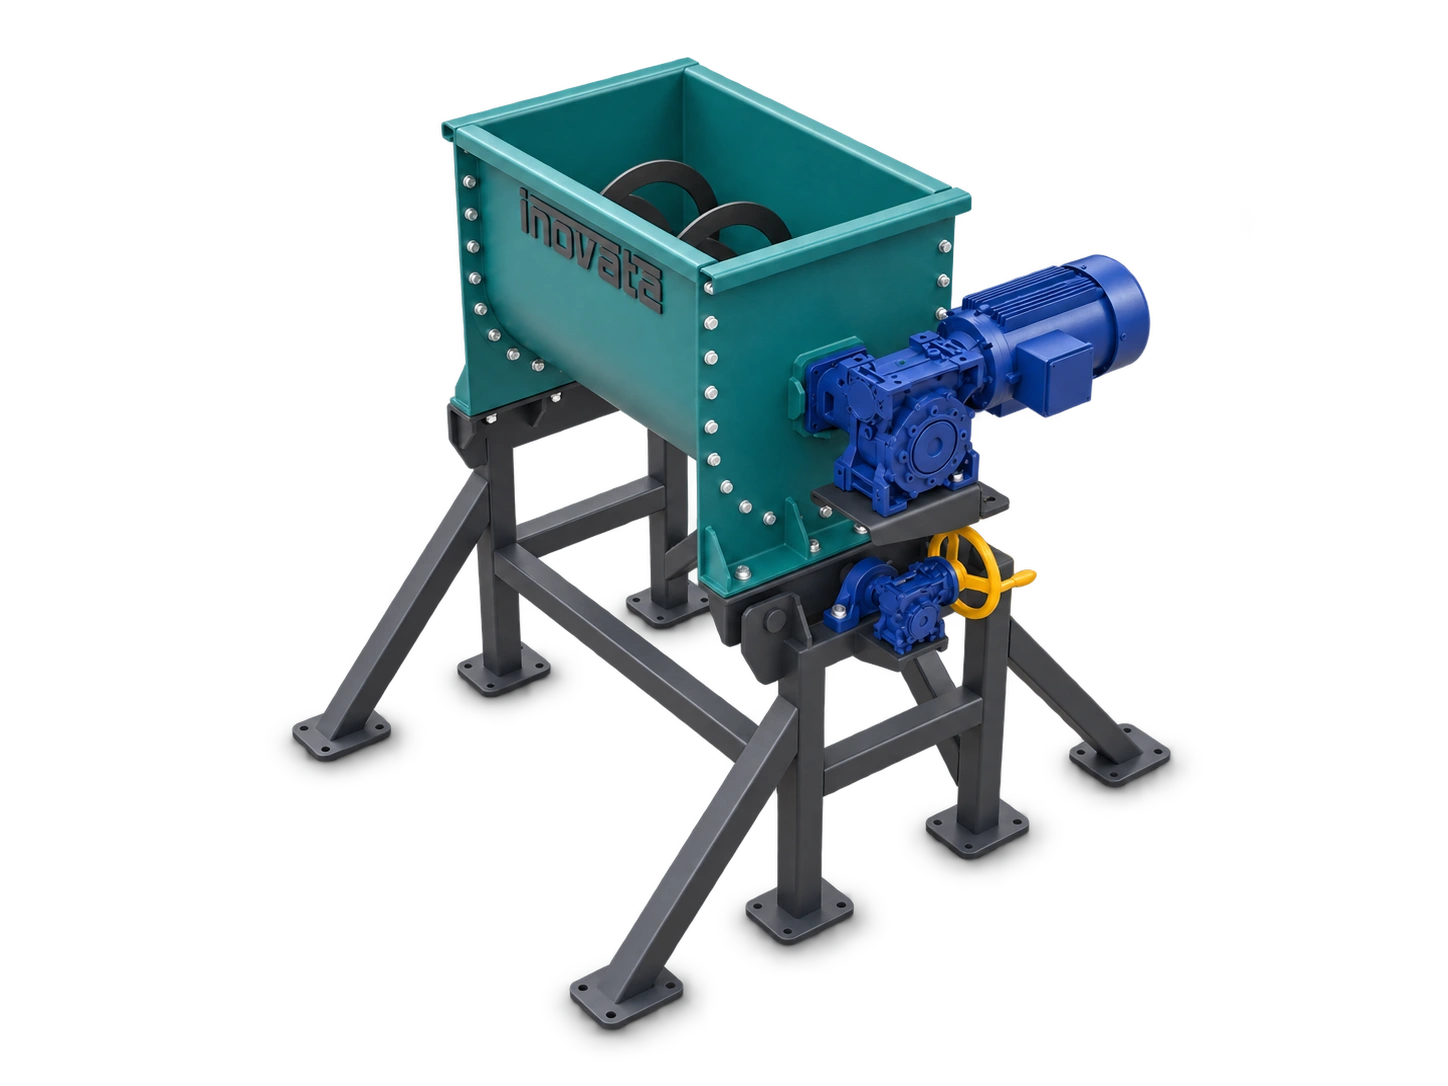
Ribbon Mixer iç ve dış şeritleriyle malzemeyi eksenel ve radyal yönlerde hareket ettirir. Ancak makinenin çalışma prensibi tek başına her reçetede aynı sonucu garanti etmez. Tane boyutu, yığın yoğunluğu, şekil, nem, yapışkanlık ve bileşen oranları değiştikçe doğrulama koşulları da değişir.
Ölçülecek bileşeni ve planı baştan tanımlayın
Testten önce reçeteyi, normal parti miktarını, doluluk koşulunu, ekleme sırasını ve kullanılacak karışım süresini kaydedin. Ardından düşük oranda bulunan, ölçüm yöntemi yeterince hassas olan ve proses boyunca kararlı kalan bir bileşen veya uygun işaretleyici seçin. Ölçülen madde birden fazla hammaddeden geliyorsa başlangıç miktarı hesaba katılmalıdır.
Numune sayısı, numune kütlesi, alma noktası, zaman aralığı, analiz yöntemi ve kabul ölçütü test başlamadan yazılı olmalıdır. Yem prosesleri için yayımlanan ASABE ve GMP+ kaynakları bu yaklaşımı sistematikleştirir; başka sektörlerde ise ilgili mevzuat, kalite sistemi ve ürün riski kendi kurallarını belirler. Bu yazı bunların yerine geçen bir validasyon protokolü değildir.
Numune alma: ortalamayı değil, farkları görün
Amaç numuneler arasındaki değişimi ölçmekse farklı noktalardan alınan numuneleri tek kapta birleştirmeyin. Birleştirilmiş numune, yerel farkları ortalamaya dönüştürebilir. Ayrı numuneler, tanımlı noktalardan veya mikser boşalırken düzenli aralıklarla alınmalı; her biri ayrı etiketlenmelidir. GMP+ yem uygulaması için en az 10 numune ister, ancak uygun sayı batch büyüklüğüne, yönteme ve istenen güven düzeyine bağlıdır. Bu sayı diğer sektörlere otomatik bir kural olarak taşınmamalıdır.
Numunenin nerede alındığı da sonucu değiştirir. Yalnız mikser içindeki sonucu bilmek istiyorsanız plan bunu hedefler. Ambalajlama noktasındaki ürünü doğrulamak istiyorsanız boşaltma, helezon veya bant üzerindeki aktarım da kapsama girer; çünkü taşıma sırasında tane boyutu ve yoğunluk farkları yeniden ayrışmaya yol açabilir. Numune kütlesi de kullanım ölçeğini temsil etmelidir: çok büyük numune yerel farkı saklayabilir, aşırı küçük numune ise analitik belirsizliği büyütebilir.
CV nasıl hesaplanır ve neyi söylemez?
Varyasyon katsayısı, standart sapmanın ortalamaya oranıdır: CV (%) = standart sapma / ortalama × 100. Örneğin ayrı numunelerde ölçülen bileşenin ortalaması yüzde 1,00 ve standart sapması 0,08 yüzde puanıysa CV yüzde 8 olur. Bu yalnızca hesap örneğidir; yüzde 8 bu yazıda bir kabul sınırı değildir.
Daha düşük CV, aynı test planı içinde numunelerin birbirine daha yakın olduğunu gösterir. Fakat sonuç; bileşen düzeyinden, numune sayısı ve kütlesinden, analitik yöntemin tekrarlanabilirliğinden ve numune noktasından etkilenir. Bu nedenle farklı yöntemlerle elde edilmiş iki CV’yi bağlamdan kopararak karşılaştırmayın. Kabul sınırını sektör gerekliliği, ürün riski, müşteri şartı ve doğrulanmış analiz yöntemiyle tanımlayın.
Karışım süresi denemeyle nasıl belirlenir?
Katalogda veya internette görülen tek bir dakika değerini reçeteye doğrudan uygulamayın. Temsili hammaddelerle, normal dolulukta ve gerçek ekleme sırasıyla süre serisi planlayın. Aynı yöntemle farklı sürelerde alınan sonuçlar, CV’nin ne zaman kararlı bir düzeye indiğini gösterebilir. Gerekirse farklı partilerle tekrarlanabilirliği kontrol edin.
Daha uzun süre her zaman daha iyi değildir. Kırılgan taneler zarar görebilir; yoğunluk ve tane boyutu farkı olan karışımlarda yeniden ayrışma görülebilir; çevrim süresi gereksiz uzayabilir. En kısa doğrulanmış süre, yükleme ve boşaltma dahil toplam çevrimle birlikte ele alınmalıdır. Reçete, hammadde tedarikçisi, doluluk, ekipman ayarı veya önemli bir hat bileşeni değişirse doğrulama ihtiyacını yeniden değerlendirin.
Sonucu etkileyen proses ayrıntıları
Büyük tane boyutu ve yoğunluk farkları; çok düşük oranlı bileşenler; nem, kohezyon veya elektrostatik yük; sıvı ekleme biçimi; topaklar ve kontrolsüz ekleme sırası homojenliği etkileyebilir. Az miktardaki bileşen için uygun bir ön karışım hazırlamak bazı reçetelerde dağılımı kolaylaştırabilir; bunun uygunluğu yine ürün denemesiyle doğrulanmalıdır.
Makine tarafında doluluk aralığı, şerit-hazne açıklıkları, aşınma, birikme ve boşaltma düzeni önemlidir. Hat tarafında ise mikserden sonraki düşüş yüksekliği, transfer noktası, konveyör ve depolama davranışı dikkate alınır. Kötü sonuç yalnızca “daha uzun karıştırma” ile açıklanmamalı; numune alma ve analiz hatası da dahil olmak üzere bütün zincir incelenmelidir.
Teklif ve ön değerlendirme için kontrol listesi
Reçete bileşenlerini ve oranlarını, asgari/normal/azami parti miktarını, ölçülmüş yığın yoğunluklarını, tane boyutu dağılımlarını ve nem durumunu paylaşın. Hedeflenen karışım süresi yerine mevcut çevrimi, ekleme sırasını, sıvı ilavesini, temizlik gereksinimini ve ürünün mikserden sonra izleyeceği yolu tarif edin. Kalite ekibinizin ölçmek istediği bileşeni, numune planını ve varsa sektör kabul ölçütünü de ekleyin.
Numune almak için çalışan bir mikserin kapağını açmayın ve hareketli bölgeye uzanmayın. Tasarlanmış harici numune noktalarını ve tesis prosedürünü kullanın. Temizlik, tıkanıklık giderme veya bakım personeli tehlikeli enerjiye maruz bırakıyorsa üretici talimatlarına ve tesisin enerji izolasyonu/kilitleme prosedürüne uyulmalıdır. Buradaki bilgiler işletme talimatı değildir.
Kaynaklar
Kaynaklar yazının yayın tarihinde kontrol edildi. Genel teknik kaynaklardır; İnovate ürün özelliklerini belgelemez.
- Kansas State University — Testing Mixer Performance (MF3393)
- ASABE — ANSI/ASAE S303.4, Test Procedure for Solids-Mixing Equipment for Animal Feeds
- GMP+ International — TS1.11 Control of residues & homogeneity
- ROSS — Four practical ways to optimize your batch ribbon blender’s efficiency
- OSHA — The control of hazardous energy (lockout/tagout), 1910.147
