Wie arbeitet ein Gurtförderer, und wo beginnt die Auswahl?
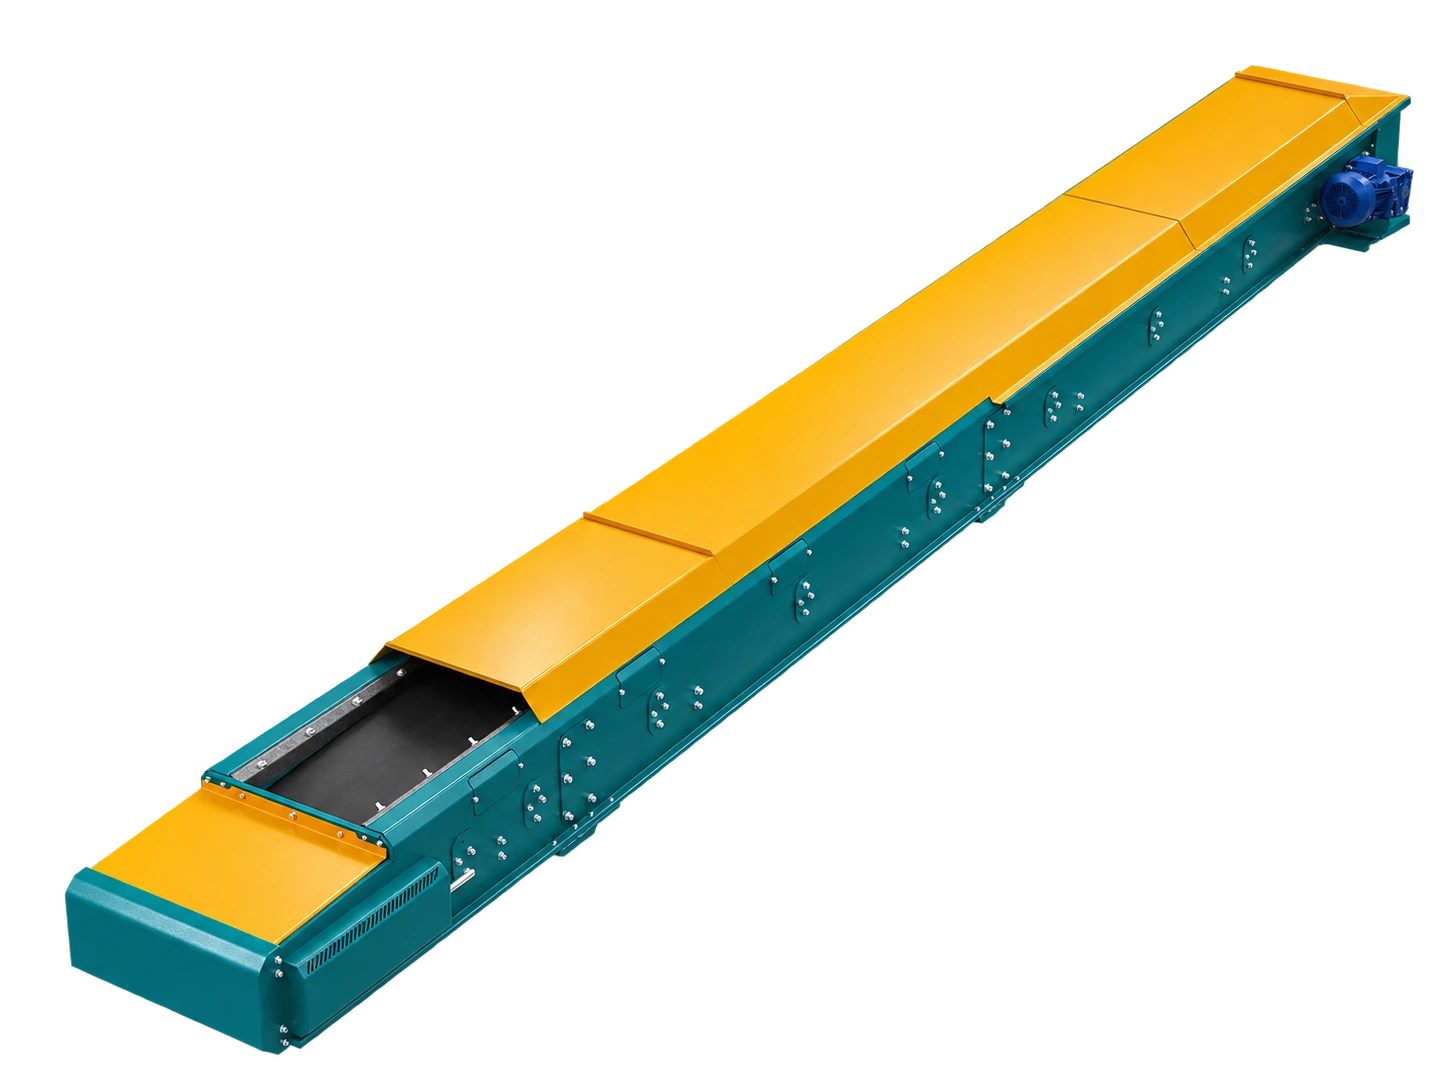
Eine Antriebstrommel bewegt das Band. Tragrollen stützen Band und Last; Rücklaufrollen führen das leere Band zurück. Bei Schüttgut formen Tragrollen das Band häufig zur Mulde. Rulmeca verlangt, Rollen auf Bandbreite und -geschwindigkeit sowie Material und Umgebung abzustimmen.
Ausgangspunkt ist die Aufgabe, nicht ein Maschinenmaß: Welches Material wird zwischen welchen Punkten bei Mindest-, Normal- und Spitzenstrom gefördert? Läuft die Anlage kontinuierlich oder zeitweise? Welche Maschinen schließen an Aufgabe und Abwurf an?
Warum genügt Tonnen pro Stunde nicht?
Tonnen pro Stunde beschreiben den Massenstrom; das Band trägt Volumen. Der Volumenstrom ergibt sich aus Massenstrom geteilt durch Schüttdichte. Rein beispielhaft belegen 20 t/h bei 1,0 t/m³ 20 m³/h, bei 0,5 t/m³ jedoch 40 m³/h. Derselbe Massenstrom benötigt dann das doppelte Volumen.
Die Schüttdichte muss zum lockeren, verdichteten oder belüfteten Zustand am Förderer passen. Mindest-, Normal- und Spitzenwerte sind getrennt anzugeben. CEMA führt Kapazität und Bandauswahl als eigene Grundlagen der Schüttgutförderung.
Wie werden Bandbreite und Geschwindigkeit zusammen gewählt?
Die Leistung hängt vom nutzbaren Beladungsquerschnitt mal Bandgeschwindigkeit ab. Der Querschnitt verändert sich mit Bandbreite, Muldengeometrie, Materialprofil und sicherem Randabstand. Rulmeca erläutert, dass eine gemuldete Tragrollenstation bei gleicher Breite und Geschwindigkeit mehr Querschnitt schaffen kann und die Rollen die Last tragen müssen.
Mehr Geschwindigkeit kann den Volumenstrom steigern, ist aber nicht automatisch besser. Staub, Verlust, Produktbruch, Aufprall und Abwurf sind neu zu bewerten. Größtkorn und Verteilung müssen zu Band und Mulde passen. Breite, Geschwindigkeit, Mulde und Aufgabe bilden eine Einheit.
Welche Materialdaten verändern die Entscheidung?
Der Materialname ist nur der Anfang. Erforderlich sind Schüttdichte, Größtkorn und Verteilung sowie Feuchte, Klebrigkeit, Abrasivität, Temperatur und Staubneigung. Feuchtes bindiges Gut kann am Rücklauf haften; abrasive Stücke belasten Rinnen, Banddecke und Auskleidung; Feinstoff kann an Übergaben aufgewirbelt werden.
Bei saisonalen oder rezeptbedingten Schwankungen werden neben Mittelwerten realistische Grenzfälle benötigt. Daraus folgen projektspezifische Entscheidungen zu Banddecke, Reinigung, Abdichtung, Prallunterstützung und Einhausung.
Warum gibt es keine allgemeine maximale Neigung?
Anfangs- und Endhöhe, Horizontaldistanz und wirklicher Förderweg müssen gezeichnet werden. Mit der Neigung können Materialrücklauf und nutzbarer Querschnitt sich ändern. Das Ergebnis hängt außer vom Winkel auch von Kornform, Feuchte, Reibung, Bandoberfläche, Beschleunigung und Aufgabe ab.
Daher gilt kein einziger Höchstwinkel für alle Stoffe. Glatte, profilierte oder mit Stollen versehene Bänder sowie bei steilem Hub ein Becherwerk werden anhand von Materialversuchen und Herstellerdaten verglichen.
Wie begrenzen Aufgabe und Abwurf die Linie?
Eine Nennleistung gleicht keinen unruhigen Beschicker aus. Die Aufgabe soll das Material zentriert und als kontrollierten Strom in Bandrichtung übergeben. Martin Engineering beschreibt Aufprall und Turbulenz bei freiem Fall; die Beruhigungszone hängt unter anderem von Bandbreite und -geschwindigkeit, Rinnenbreite, Luftstrom, Schütthöhe und Größtkorn ab.
Abwurfrinne und Folgemaschine müssen denselben Strom und dieselben Stücke aufnehmen. Für den Stopp von Brecher, Sieb, Silo oder Verpackung sind Überlauferkennung, geordnetes Abschalten und Wiederanlauf festzulegen.
Welche Projektdaten gehören in eine Anfrage?
Benötigt werden Material und repräsentative Probe, Schüttdichte, Kornverteilung und Größtkorn, Feuchte, Klebrigkeit, Abrasivität und Temperatur, Mindest-Normal-Spitzenstrom, Betriebszeit, Anfangs- und Endhöhe, Horizontaldistanz, Aufgabe und Abwurf, Innen- oder Außenbereich, Staubschutz, Schnittstellen und Wartungszugang.
Unbekannte Werte werden als zu messen markiert. Danach dimensioniert der Hersteller Antrieb, Spannstation, Trommeln, Rollen, Band und Tragwerk aus bestätigten Daten.
Sicherheit und Grenze dieses Leitfadens
Band-Trommel-Kontakte, Rollen, Antrieb und Übergaben bergen Einzugs- und Quetschgefahren. Schutz, Not-Halt, Zugang und Warnungen richten sich nach Risikobeurteilung und geltenden Regeln. Vor Kontrolle, Reinigung, Spannen, Spurkorrektur oder Störungsbeseitigung sind Herstelleranleitung und Betriebsverfahren einzuhalten; autorisierte Personen isolieren Energien und prüfen den sicheren Zustand. OSHA 1910.147 fordert ein Energie-Kontrollprogramm, wenn unerwarteter Start oder gespeicherte Energie bei Wartung verletzen kann.
Der Artikel ist keine Betriebs-, Wartungs- oder Endauslegungsanweisung und nennt keine Leistung, Bandbreite, Geschwindigkeit, Neigung, Motorleistung, Abmessung, Zertifizierung oder garantierte Eigenschaft eines İnovate-Modells.
Quellen
Die Quellen wurden am Veröffentlichungsdatum geprüft. Allgemeine technische Referenzen, keine Nachweise für İnovate-Produkteigenschaften.
- CEMA — ANSI/CEMA Standards for Belt Conveyors and Bulk Materials
- Rulmeca — Project and Design Criteria for Belt Conveyors
- Rulmeca — Upper Carrying Troughing: Selection Criteria
- Martin Engineering — Transfer Point Load, Settling and Stilling Zones
- OSHA — Control of Hazardous Energy (Lockout/Tagout), 29 CFR 1910.147
