Bant konveyör nasıl çalışır, seçim nereden başlar?
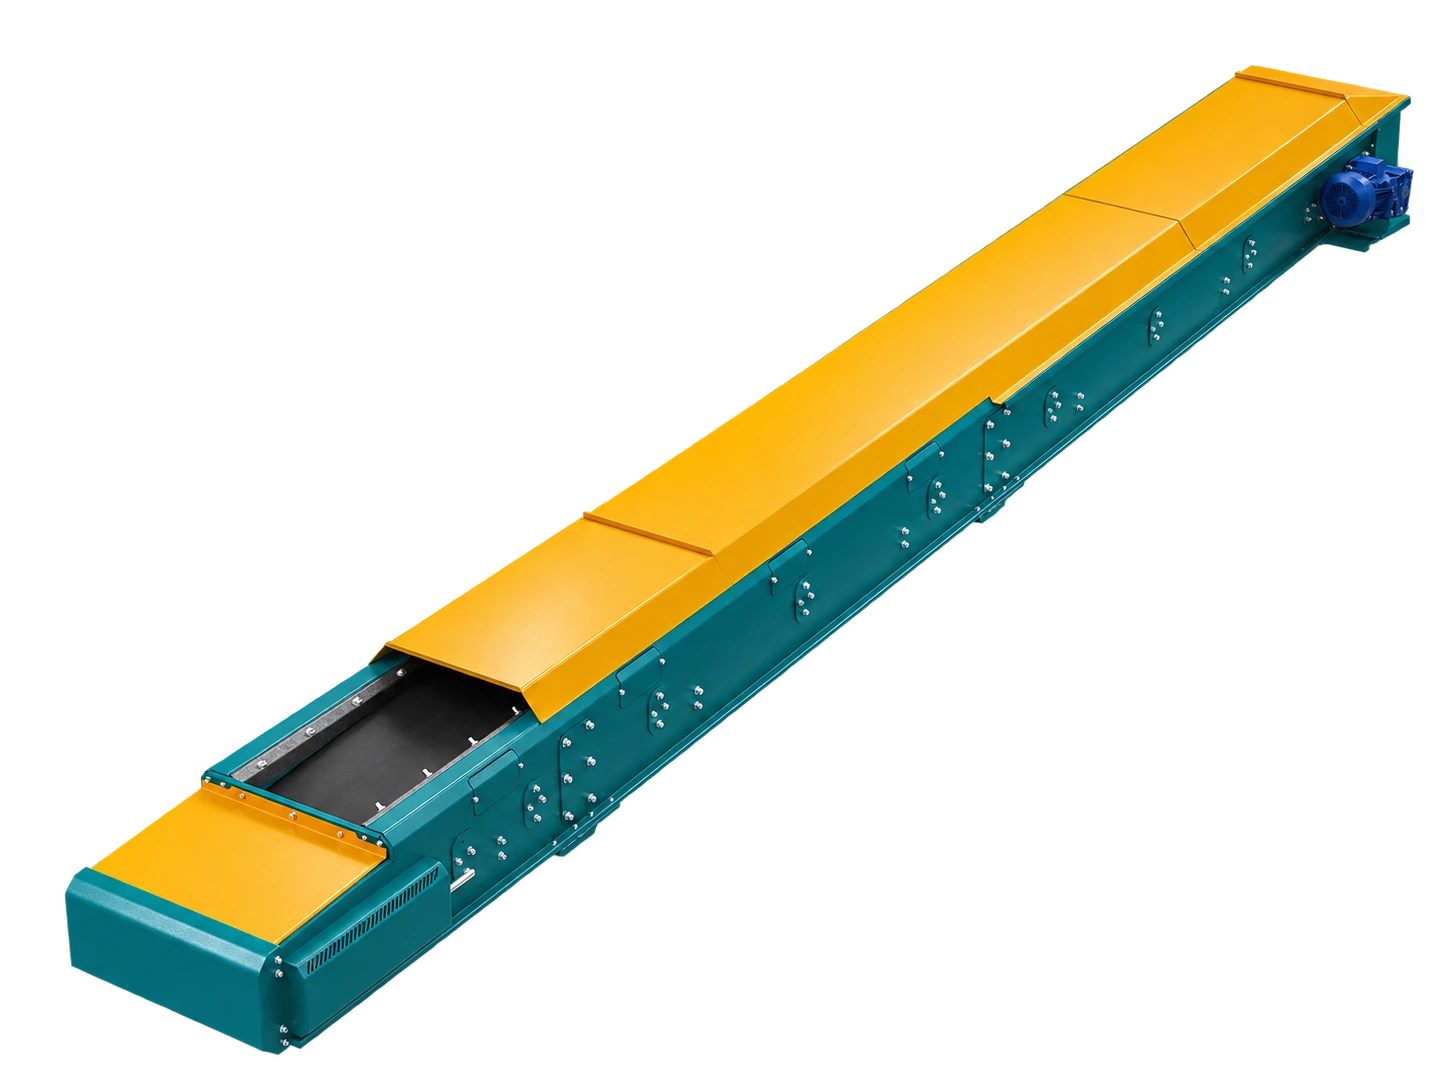
Tahrik tamburu bandı hareket ettirir; taşıyıcı rulolar bandı ve yükü destekler, dönüş ruloları boş bandı geri taşır. Dökme malzemede taşıma tarafı çoğu zaman rulolarla oluk biçimine getirilir. Rulmeca, rulo seçiminin bant eni ve hızıyla birlikte malzeme ve ortam koşullarına uygun olması gerektiğini belirtir.
Seçimin başlangıcı makine ölçüsü değil görev tanımıdır: Hangi malzeme, hangi iki nokta arasında, hangi minimum-normal-pik debide taşınacak? Hat sürekli mi aralıklı mı çalışacak? Yükleme ve boşaltma noktaları hangi makinelerle birleşecek?
Ton/saat neden tek başına kapasiteyi anlatmaz?
Ton/saat kütlesel debidir; bandın üzerinde yer kaplayan ise malzemenin hacmidir. Hacimsel debi, kütlesel debinin yığın yoğunluğuna bölünmesiyle bulunur. Örneğin yalnız yöntemi göstermek için, 20 ton/saat akış 1,0 ton/m³ yığın yoğunluğunda 20 m³/saat; 0,5 ton/m³ yoğunlukta 40 m³/saat hacim kaplar. Aynı tonaj, ikinci malzemede iki kat hacim taşınmasını gerektirir.
Bu nedenle yoğunluk laboratuvar değerinden körlemesine alınmamalı; taşınacak malzemenin gevşek, sıkışmış veya havalanmış gerçek durumuna göre doğrulanmalıdır. Minimum, normal ve pik debi de ayrı yazılmalıdır. CEMA, bant kapasitesi ve bant seçimini dökme malzeme konveyör tasarımının ayrı temel başlıkları olarak ele alır.
Bant genişliği ve bant hızı nasıl birlikte seçilir?
Kapasite; bandın kullanılabilir yük kesiti ile bant hızının çarpımına bağlıdır. Kesit ise bant eni, oluk geometrisi, malzemenin bant üzerinde oluşturduğu şekil ve güvenli kenar payıyla değişir. Rulmeca, oluklu taşıyıcı düzenin aynı bant eni ve hızında daha fazla malzeme kesiti sağlayabildiğini; rulo düzeninin malzemeyi yeterince desteklemesi gerektiğini açıklar.
Hızı artırmak hacimsel kapasiteyi yükseltebilir, ancak her durumda doğru çözüm değildir. Tozlanma, sıçrama, kırılgan üründe bozulma, yükleme darbesi ve boşaltma davranışı yeniden değerlendirilmelidir. En iri parça ile tane dağılımı da banda ve oluğa sığmalıdır. Bant eni, hız, oluk açısı ve besleme düzeni tek bir hesap paketidir.
Malzeme özellikleri hangi kararları değiştirir?
Malzeme adı yalnız ilk ipucudur. Yığın yoğunluğu, en iri parça ve tane dağılımı; nem, yapışkanlık, aşındırıcılık, sıcaklık ve tozlanma eğilimi kaydedilmelidir. Islak ve yapışkan ürün banda geri dönüşte tutunabilir; aşındırıcı iri parça yükleme oluğunu, bant yüzeyini ve astarları zorlayabilir; çok ince ürün transfer noktasında hava ile taşınabilir.
Koşullar mevsimle veya reçeteyle değişiyorsa yalnız ortalamayı değil gerçekçi uç değerleri de paylaşın. Bu bilgiler bant kaplaması, temizlik, sızdırmazlık, darbe desteği ve kapalı muhafaza ihtiyacının proje özelinde değerlendirilmesini sağlar.
Eğim için neden tek bir azami açı verilemez?
Başlangıç ve bitiş kotu, yatay mesafe ve gerçek taşıma yolu birlikte çizilmelidir. Eğim arttıkça malzemenin geri kayma veya yuvarlanma eğilimi artabilir; kullanılabilir kesit ve dolayısıyla kapasite değişebilir. Sonuç yalnız açıya değil, tane şekline, nem ve sürtünme davranışına, bant yüzeyine, hızlanmaya ve yükleme düzenine bağlıdır.
Bu yüzden tüm malzemeler için geçerli tek bir “azami eğim” yoktur. Düz, desenli veya tutuculu bant gibi seçenekler ve çok dik kaldırmada kovalı elevatör ya da başka ilkeler, malzeme testi ve üretici verisiyle karşılaştırılmalıdır.
Yükleme ve boşaltma noktaları kapasiteyi nasıl sınırlar?
Konveyörün nominal kapasitesi, düzensiz bir besleyiciyi kendiliğinden düzeltmez. Besleme noktası malzemeyi bant merkezine, bandın yönüyle uyumlu ve kontrol edilebilir bir akışla vermelidir. Martin Engineering, serbest düşen malzemenin yükleme bölgesinde darbe ve türbülans oluşturduğunu; çökelme bölgesinin boyutunda bant eni ve hızı, oluk eni, hava akışı, malzeme yatağı ve en iri parçanın etkili olduğunu belirtir.
Boşaltma oluğu da aşağıdaki ekipmanın kabul ettiği debi ve parçayı geçirebilmelidir. Kırıcı, elek, silo veya paketleme hattı durduğunda ne olacağı; taşma algılama, kontrollü duruş ve yeniden başlatma sırası proje aşamasında tanımlanmalıdır.
Teklif öncesi hangi proje verileri hazırlanmalı?
Malzeme adı ve temsili numune; yığın yoğunluğu; tane dağılımı ve en iri parça; nem, yapışkanlık, aşındırıcılık ve sıcaklık; minimum-normal-pik debi; günlük çalışma süresi; başlangıç ve bitiş kotları; yatay mesafe; yükleme ve boşaltma noktaları; iç veya dış ortam; toz kontrolü; mevcut ekipman bağlantıları ve bakım erişimi birlikte paylaşılmalıdır.
Bilinmeyenleri tahminle kesinleştirmek yerine ölçülecek diye işaretleyin. Tahrik, gerdirme, tambur, rulo, bant ve taşıyıcı şasi boyutlandırması bu girdiler doğrulandıktan sonra üretici tarafından yapılmalıdır.
Güvenlik ve bu rehberin sınırı
Tambur-bant temasları, rulolar, aktarma organları ve yükleme-boşaltma bölgeleri sıkışma ve kapılma tehlikesi taşır. Koruyucular, acil durdurma düzeni, erişim yolları ve uyarılar risk değerlendirmesine ve yürürlükteki kurallara göre tasarlanmalıdır. Kontrol, temizlik, gergi ayarı, bant takibi veya sıkışma giderme öncesinde üretici talimatı ve tesise özel prosedür izlenmeli; yetkili personel enerji kaynaklarını izole edip güvenli durumu doğrulamalıdır. OSHA 1910.147, beklenmedik çalıştırma veya depolanmış enerjinin bakım sırasında yaralanmaya yol açabileceği durumlarda enerji kontrol programı ister.
Bu yazı işletme, bakım veya nihai boyutlandırma talimatı değildir. Belirli bir İnovate modeline ait kapasite, bant eni, hız, eğim, motor gücü, ölçü, sertifika veya performans değeri beyan etmez.
Kaynaklar
Kaynaklar yazının yayın tarihinde kontrol edildi. Genel teknik kaynaklardır; İnovate ürün özelliklerini belgelemez.
- CEMA — ANSI/CEMA Standards for Belt Conveyors and Bulk Materials
- Rulmeca — Project and Design Criteria for Belt Conveyors
- Rulmeca — Upper Carrying Troughing: Selection Criteria
- Martin Engineering — Transfer Point Load, Settling and Stilling Zones
- OSHA — Control of Hazardous Energy (Lockout/Tagout), 29 CFR 1910.147
