Comment fonctionne un convoyeur à bande et par où commencer ?
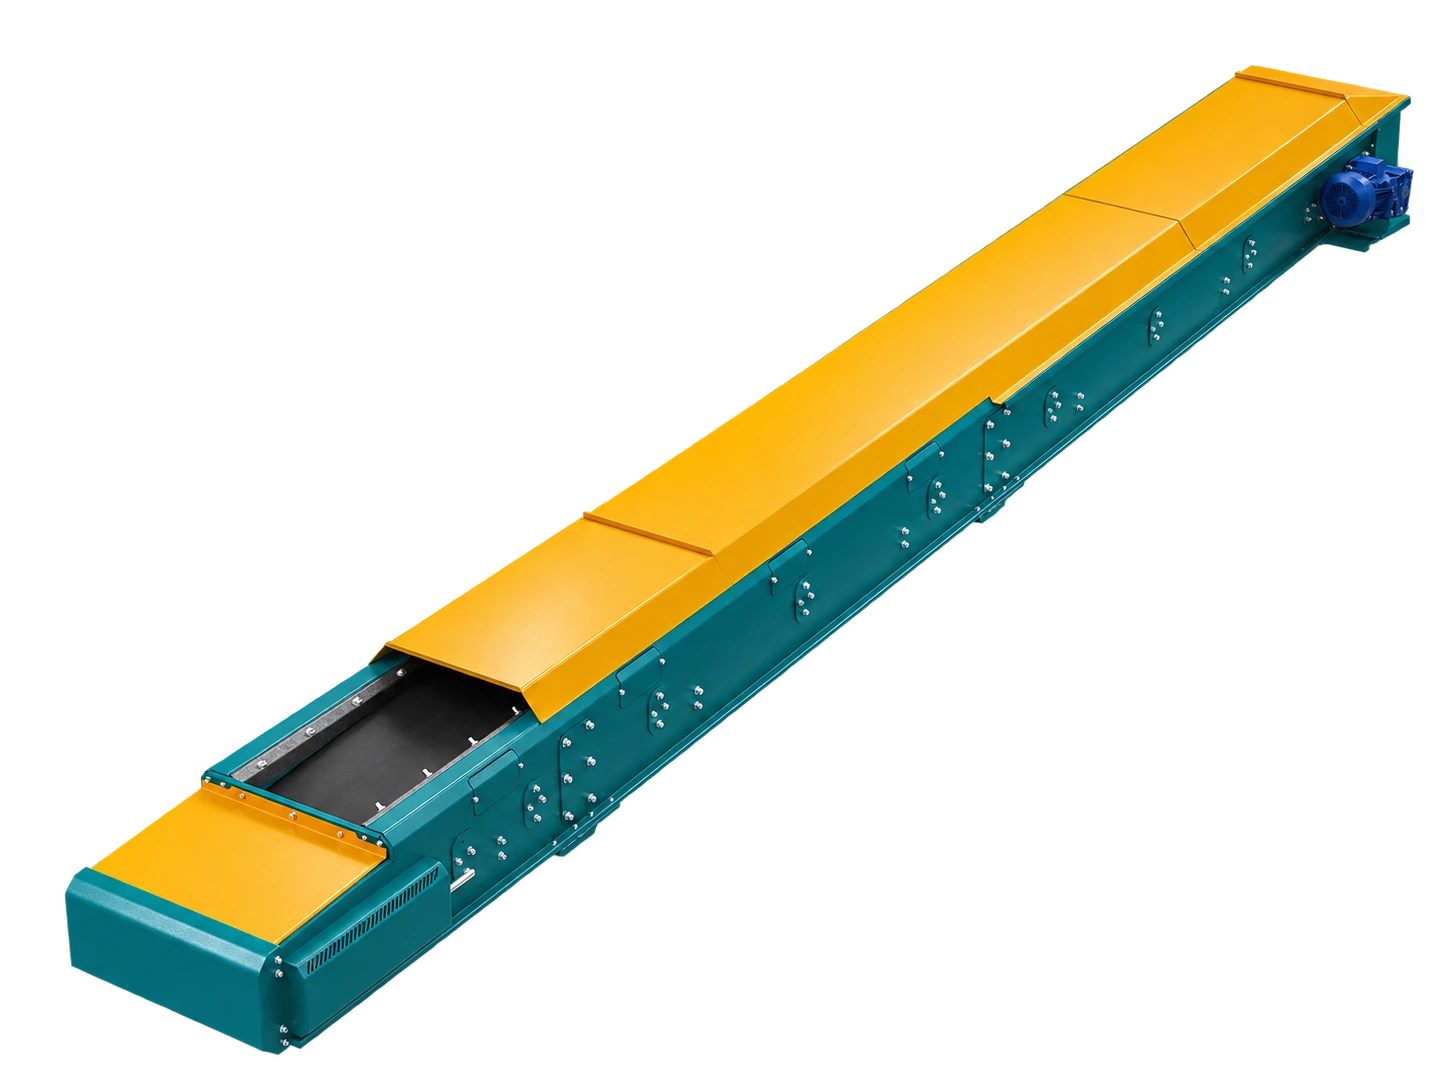
Un tambour moteur entraîne la bande. Les rouleaux porteurs soutiennent bande et charge ; les rouleaux de retour ramènent la bande vide. Pour le vrac, les rouleaux donnent souvent une forme en auge. Rulmeca précise que leur choix doit convenir à la largeur et à la vitesse, à la matière et à l’environnement.
On commence par la mission, pas par une dimension : quelle matière, entre quels points, à quels débits minimal, normal et de pointe ? Le fonctionnement est-il continu ou intermittent ? Quelles machines sont reliées au chargement et au déchargement ?
Pourquoi les tonnes par heure ne suffisent-elles pas ?
Les tonnes par heure décrivent un débit massique ; la bande porte un volume. Le débit volumique est le débit massique divisé par la masse volumique apparente. À titre purement illustratif, 20 t/h occupent 20 m³/h à 1,0 t/m³, mais 40 m³/h à 0,5 t/m³. La même masse exige alors deux fois le volume.
La densité doit représenter l’état réel, libre, compacté ou aéré, à l’alimentation. Indiquez séparément débits minimal, normal et de pointe. CEMA traite capacité et choix de bande comme des bases distinctes de la conception.
Comment associer largeur et vitesse de bande ?
La capacité dépend de la section utile chargée multipliée par la vitesse. Cette section varie avec largeur, géométrie de l’auge, profil formé par la matière et marge aux bords. Rulmeca explique qu’une station en auge peut offrir plus de section à largeur et vitesse identiques, avec des rouleaux aptes à soutenir la charge.
Accélérer peut augmenter le débit volumique, sans être toujours préférable. Poussière, pertes, dégradation, choc au chargement et déchargement doivent être revus. Le plus gros bloc et toute la granulométrie doivent convenir à la bande et à l’auge.
Quelles propriétés de la matière changent le choix ?
Le nom du produit n’est qu’un début. Relevez masse volumique apparente, plus gros bloc, distribution, humidité, cohésion, abrasivité, température et tendance à la poussière. Un produit humide peut adhérer au retour ; des blocs abrasifs sollicitent goulotte, revêtement et garnitures ; les fines peuvent être entraînées par l’air aux transferts.
Si saisons ou recettes changent, donnez des extrêmes réalistes avec les moyennes. Ils guident le choix du revêtement, du nettoyage, de l’étanchéité, du support d’impact et du capotage.
Pourquoi n’existe-t-il pas d’inclinaison maximale universelle ?
Tracez altitudes de départ et d’arrivée, distance horizontale et trajet réel. Quand la pente augmente, la matière peut glisser ou rouler en arrière et la section utile varier. Le résultat dépend aussi de la forme des grains, de l’humidité, du frottement, de la surface, de l’accélération et du chargement.
Il n’existe donc pas un angle limite pour toutes les matières. Bandes lisses, profilées ou à tasseaux et, pour une forte élévation, élévateur à godets sont comparés par essais et données constructeur.
Comment chargement et déchargement limitent-ils la ligne ?
La capacité nominale ne corrige pas un alimentateur irrégulier. Le chargement doit centrer la matière en flux contrôlé et compatible avec le sens de la bande. Martin Engineering décrit choc et turbulence en chute libre ; la zone de stabilisation dépend notamment de la largeur et vitesse, de la goulotte, de l’air, du lit et du plus gros bloc.
La goulotte de sortie et la machine suivante doivent accepter le même débit et les mêmes particules. En cas d’arrêt du concasseur, crible, silo ou conditionnement, détection de trop-plein, arrêt contrôlé et redémarrage doivent être définis.
Quelles données préparer avant une offre ?
Fournissez matière et échantillon représentatif, masse volumique, distribution et plus gros bloc, humidité, cohésion, abrasivité et température, débits minimal-normal-pointe, durée de marche, altitudes, distance horizontale, chargement et sortie, intérieur ou extérieur, dépoussiérage, interfaces et accès maintenance.
Signalez les inconnues à mesurer au lieu d’en faire des certitudes. Le constructeur dimensionne ensuite entraînement, tension, tambours, rouleaux, bande et structure à partir de données vérifiées.
Sécurité et limites de ce guide
Les contacts bande-tambour, rouleaux, entraînement et transferts présentent des risques de pincement et d’entraînement. Protecteurs, arrêts d’urgence, accès et avertissements relèvent de l’analyse de risque et des règles applicables. Avant contrôle, nettoyage, tension, centrage ou débourrage, suivez la notice et la procédure du site ; le personnel autorisé isole les énergies et vérifie l’état sûr. OSHA 1910.147 exige un programme de maîtrise des énergies lorsqu’un démarrage imprévu ou une énergie stockée peut blesser pendant l’entretien.
Cet article ne constitue ni instruction d’exploitation, ni maintenance, ni calcul final. Il ne déclare aucune capacité, largeur, vitesse, pente, puissance, dimension, certification ou performance d’un modèle İnovate.
Sources
Les sources ont été vérifiées à la date de publication. Références techniques générales, et non justificatifs des caractéristiques des produits İnovate.
- CEMA — ANSI/CEMA Standards for Belt Conveyors and Bulk Materials
- Rulmeca — Project and Design Criteria for Belt Conveyors
- Rulmeca — Upper Carrying Troughing: Selection Criteria
- Martin Engineering — Transfer Point Load, Settling and Stilling Zones
- OSHA — Control of Hazardous Energy (Lockout/Tagout), 29 CFR 1910.147
